
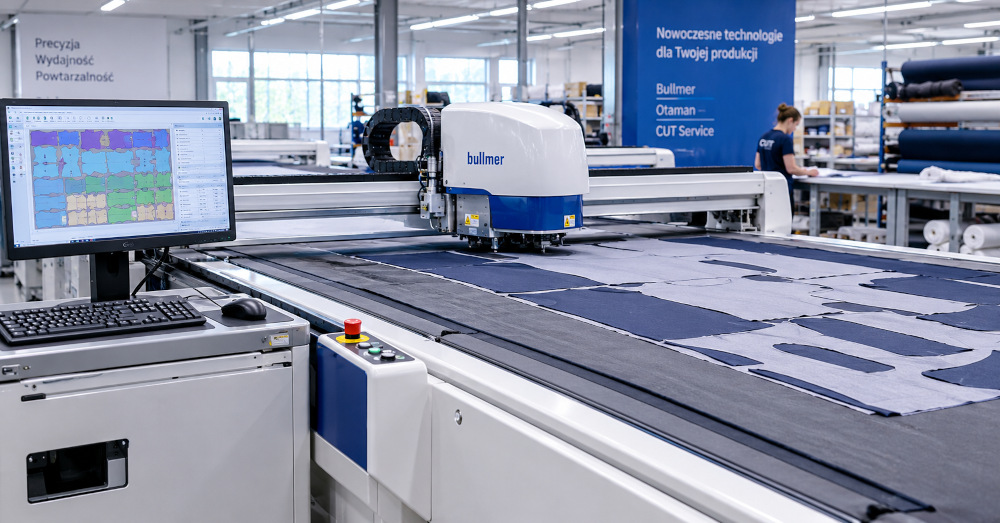
Automatyzacja krojowni krok po kroku – od którego etapu warto zacząć?
Automatyzacja krojowni może pomóc zwiększyć powtarzalność produkcji, lepiej wykorzystać materiał i ograniczyć czas potrzebny na przygotowanie oraz realizację zleceń. Nie oznacza to jednak, że każda firma powinna od razu inwestować w kompletną, zautomatyzowaną linię. W wielu przypadkach lepsze efekty daje uporządkowanie procesu i stopniowe wdrażanie rozwiązań odpowiadających na konkretne problemy.
W praktyce krojownia jest częścią większego procesu produkcyjnego. Na jej sprawność wpływają nie tylko parametry urządzenia tnącego, ale również przygotowanie dokumentacji, dostępność materiału, sposób układania elementów, organizacja stanowisk i doświadczenie operatorów. Nawet nowoczesna maszyna nie wykorzysta pełnego potencjału, jeśli regularnie czeka na dane, materiał lub decyzję dotyczącą zlecenia.
Najważniejsze jest więc ustalenie, gdzie powstają największe straty: podczas przygotowania dokumentacji, układania elementów, przenoszenia materiału, samego cięcia czy organizacji pracy. Dopiero na tej podstawie warto wybierać technologię i zakres inwestycji. Takie podejście pomaga uniknąć zakupów, które wyglądają atrakcyjnie na papierze, ale nie rozwiązują najważniejszych problemów zakładu.
1. Zacznij od analizy obecnego procesu
Pierwszym krokiem nie musi być zakup maszyny. Warto prześledzić drogę zlecenia od otrzymania dokumentacji aż po przekazanie wyciętych elementów na kolejny etap produkcji. Należy sprawdzić, ile czasu zajmuje przygotowanie wykrojów, rozkładanie materiału, ustawianie parametrów, cięcie, sortowanie oraz transport gotowych części. Dobrze jest uwzględnić zarówno czas aktywnej pracy, jak i przerwy, podczas których urządzenie lub operator czekają na kolejny etap.
Przydatne jest określenie, gdzie pojawiają się przestoje, poprawki i powtarzające się błędy. Jeśli operator często czeka na pliki, materiał lub zatwierdzenie układu, nawet wydajna maszyna nie wykorzysta w pełni swoich możliwości. Z kolei duża liczba ręcznych czynności przy powtarzalnych zleceniach może wskazywać na obszar, w którym automatyzacja przyniesie wymierne korzyści.
Analiza powinna obejmować kilka reprezentatywnych zleceń, a nie tylko jeden wyjątkowo łatwy lub trudny przypadek. Inaczej może wyglądać praca przy krótkich seriach wielu modeli, a inaczej przy długich, powtarzalnych partiach. Warto zanotować typ materiału, liczbę warstw, wielkość układu, czas przygotowania i czas cięcia. Takie dane ułatwią później porównanie wyników przed wdrożeniem i po nim.
Przydatnym narzędziem jest prosta mapa procesu, w której zapisuje się kolejne czynności, osoby odpowiedzialne oraz miejsca przekazywania pracy. Nie musi to być skomplikowany diagram. Już samo spisanie etapów często pokazuje, że część opóźnień wynika z oczekiwania na informacje lub z niejasnego podziału obowiązków, a nie z ograniczeń samej maszyny.
2. Ustal cele, które można zmierzyć
Przed wyborem rozwiązania warto określić, co firma chce poprawić. Może to być skrócenie czasu realizacji zlecenia, ograniczenie zużycia materiału, zmniejszenie liczby błędów, zwiększenie powtarzalności albo lepsze wykorzystanie dostępnej powierzchni produkcyjnej. Dobrze sformułowany cel powinien być konkretny i możliwy do sprawdzenia po określonym czasie.
Najlepiej zebrać dane z kilku typowych zleceń i potraktować je jako punkt odniesienia. Po wdrożeniu zmian można wtedy sprawdzić, czy rzeczywiście poprawiła się wydajność. Sama deklarowana prędkość cięcia nie wystarczy do oceny efektu, ponieważ na całkowity czas wpływają również przygotowanie plików, układanie elementów, obsługa materiału i organizacja pracy.
Przykładowe wskaźniki to czas od przyjęcia zlecenia do rozpoczęcia cięcia, liczba zleceń wykonanych na zmianie, udział materiału wykorzystanego w gotowych elementach, liczba poprawek oraz czas przestojów. Nie trzeba od razu mierzyć wszystkiego. Warto wybrać kilka wskaźników powiązanych z najważniejszym problemem i regularnie je kontrolować.
Trzeba również ustalić, kto będzie zbierał dane i w jaki sposób. Jeżeli pomiar będzie zbyt skomplikowany, szybko przestanie być prowadzony. Prosty arkusz lub raport produkcyjny może być wystarczający na początek, pod warunkiem że dane są zbierane w podobny sposób i można je porównywać.
3. Uporządkuj dokumentację i przygotowanie wykrojów
Sprawna krojownia potrzebuje aktualnej i jednoznacznej dokumentacji. Pliki powinny być właściwie opisane, wersje wykrojów kontrolowane, a informacje o materiale, rozmiarze i liczbie elementów łatwo dostępne. Pozwala to ograniczyć ryzyko pomyłek i skraca czas przygotowania produkcji. Jeśli pracownicy korzystają z kilku katalogów, wiadomości e-mail i lokalnych kopii, wzrasta ryzyko użycia nieaktualnego pliku.
Jeżeli firma korzysta z oprogramowania CAD lub systemu do przygotowywania układów, warto sprawdzić, czy dane można przekazywać do urządzeń bez ponownego, ręcznego przepisywania informacji. Im mniej niepotrzebnych etapów i ręcznych korekt, tym łatwiej zachować spójność procesu. Warto też ustalić zasady archiwizacji i zatwierdzania zmian, aby na maszynę trafiała właściwa wersja pliku.
Pomocne jest opracowanie standardu nazewnictwa plików i zleceń. Nazwa może zawierać numer zlecenia, model, wariant, materiał i wersję dokumentacji — ważne, aby zasady były spójne w całej firmie. Należy unikać sytuacji, w której pracownicy samodzielnie tworzą nazwy i nie wiadomo, która wersja jest aktualna.
Przed uruchomieniem pracy warto wprowadzić krótką kontrolę kompletności: czy zgadza się numer zlecenia, materiał, rozmiar, liczba elementów i wersja układu. Taki punkt kontrolny nie musi wydłużać procesu, a może zapobiec kosztownemu wycięciu niewłaściwych części. Dobrze uporządkowane dane są podstawą późniejszej integracji z bardziej zaawansowanymi systemami.
4. Ogranicz straty materiału dzięki optymalizacji układów
Jednym z obszarów, które warto przeanalizować przed zakupem nowego wyposażenia, jest sposób rozmieszczania elementów na materiale. Dobrze przygotowany układ może zmniejszyć ilość odpadów, a przy dużej skali produkcji nawet niewielka poprawa wykorzystania tkaniny może mieć znaczenie kosztowe. Oszczędności należy jednak oceniać na podstawie rzeczywistych zleceń, a nie wyłącznie przykładów demonstracyjnych.
Optymalizacja powinna uwzględniać nie tylko oszczędność materiału, lecz także wymagania technologiczne: kierunek nitki, wzór, raport, dopuszczalne obroty elementów czy właściwości konkretnej tkaniny. Warto porównywać wyniki dla rzeczywistych zleceń, a nie wyłącznie dla przykładowych układów. Dzięki temu łatwiej ocenić, czy ograniczeniem jest oprogramowanie, sposób przygotowania pracy, czy może dalsza część procesu.
Nie zawsze najbardziej ciasny układ będzie najlepszy. Przy niektórych materiałach trzeba uwzględnić wzór, kierunek włókien, możliwe przesunięcia warstw lub wymagany margines bezpieczeństwa. Istotne jest także to, czy wybrane rozwiązanie pozwala sprawnie sortować i identyfikować elementy po cięciu. Oszczędność materiału powinna iść w parze z jakością oraz wygodą dalszej produkcji.
Warto prowadzić porównania dla podobnych zleceń i materiałów. Należy zapisywać zużycie materiału, liczbę elementów, wielkość odpadu i ewentualne poprawki. Dopiero wtedy można ocenić, czy zmiana sposobu układania przynosi trwały efekt. Jeśli firma często wykonuje podobne produkty, warto zachować sprawdzone układy i wykorzystywać je ponownie, gdy pozwalają na to wymagania zamówienia.
5. Dobierz technologię cięcia do rzeczywistych potrzeb
Automatyzacja samego cięcia może być istotnym etapem rozwoju krojowni, ale wybór urządzenia powinien wynikać z rodzaju produkcji. Znaczenie mają między innymi typ i grubość materiałów, wielkość serii, szerokość robocza, wymagana dokładność, tempo pracy oraz sposób przygotowania warstw lub pojedynczych elementów. Warto również uwzględnić planowany rozwój firmy, aby urządzenie nie okazało się zbyt ograniczone po zmianie profilu zamówień.
Warto porównywać konkretne konfiguracje, a nie tylko nazwy producentów. Rozwiązania marki Bullmer mogą być punktem odniesienia przy analizie automatycznych systemów krojenia wykorzystywanych w produkcji przemysłowej. Z kolei urządzenia Otaman również można uwzględnić w porównaniu, jeśli ich parametry i dostępna konfiguracja odpowiadają materiałom oraz zadaniom realizowanym w danej firmie. Najlepszym kryterium pozostaje dopasowanie do procesu, a nie sam fakt wyboru określonej marki.
Przed podjęciem decyzji warto przygotować próbę na reprezentatywnych materiałach i zleceniach. Należy sprawdzić jakość krawędzi, powtarzalność wymiarów, zachowanie się materiału, czas przygotowania pracy i łatwość obsługi. Istotne są także dostępność serwisu, części eksploatacyjnych, szkolenia oraz możliwość integracji urządzenia z istniejącym sposobem przygotowywania produkcji.
W rozmowie z dostawcą dobrze jest przedstawić konkretne przykłady pracy: rodzaje materiałów, typowe szerokości, grubości warstw, wielkości serii i oczekiwany rytm produkcji. Dzięki temu łatwiej ocenić, czy dana konfiguracja będzie odpowiednia. Warto również ustalić, jakie czynności pozostaną po stronie operatora, ile czasu zajmuje przygotowanie zlecenia i jakie wymagania dotyczące instalacji należy spełnić.
Na całkowitą użyteczność urządzenia wpływa nie tylko prędkość cięcia, ale także niezawodność, ergonomia, łatwość konserwacji i dostęp do pomocy technicznej. Przed zakupem warto zapytać o zakres szkolenia, warunki gwarancji, dostępność części oraz sposób zgłaszania awarii. Porównanie powinno obejmować koszty i warunki eksploatacji, a nie jedynie cenę początkową.
6. Sprawdź przepływ materiału i organizację stanowisk
Nawet dobrze dobrana maszyna nie rozwiąże problemów wynikających z nieuporządkowanego przepływu materiału. Warto zaplanować, gdzie przechowywane są rolki, jak materiał trafia na stół, gdzie odkłada się wycięte elementy i jak są one przekazywane do kolejnych stanowisk. Zbyt długie trasy transportu lub krzyżujące się drogi pracowników mogą niepotrzebnie wydłużać realizację zleceń.
Przemyślana organizacja ogranicza zbędne przemieszczanie, zmniejsza ryzyko pomyłek i ułatwia utrzymanie ciągłości pracy. Należy przy tym uwzględnić bezpieczeństwo operatorów, dostęp do urządzeń oraz miejsce potrzebne do obsługi i konserwacji. Czasami niewielka zmiana rozmieszczenia stanowisk przynosi korzyści bez dużych nakładów inwestycyjnych.
Trzeba również zadbać o identyfikację partii i wyciętych elementów. Jeśli części z różnych zleceń łatwo pomylić, warto rozważyć etykiety, oznaczenia lub ustalone miejsca odkładcze. Takie rozwiązania są szczególnie istotne tam, gdzie krojownia obsługuje wiele modeli i wariantów jednocześnie.
Przed wprowadzeniem zmian dobrze jest sprawdzić, czy materiał nie blokuje przejść, czy operator ma łatwy dostęp do narzędzi i czy przestrzeń umożliwia bezpieczne wykonywanie czynności. Organizacja stanowisk powinna wspierać płynny przepływ pracy, ale nie może odbywać się kosztem bezpieczeństwa ani dostępu serwisowego do maszyny.
7. Przygotuj zespół do zmiany
Nowe wyposażenie i oprogramowanie wymagają odpowiedniego przygotowania pracowników. Szkolenie powinno obejmować codzienną obsługę, zasady bezpieczeństwa, interpretację komunikatów, podstawowe czynności konserwacyjne oraz sposób reagowania na typowe problemy. Należy zadbać, aby pracownicy wiedzieli, które czynności mogą wykonać samodzielnie, a kiedy trzeba skontaktować się z serwisem.
Warto również jasno określić odpowiedzialność za przygotowanie plików, zatwierdzanie zleceń i kontrolę jakości. Automatyzacja nie eliminuje potrzeby nadzoru nad procesem — zmienia raczej charakter zadań i może przesunąć część pracy z ręcznego wykonywania czynności na przygotowanie, kontrolę i optymalizację.
Dobrą praktyką jest wyznaczenie operatorów, którzy jako pierwsi poznają nowe rozwiązanie, a następnie wspierają pozostałych członków zespołu. Nie powinno to jednak zastępować szkolenia prowadzonego zgodnie z wymaganiami dostawcy. Ważne jest też dokumentowanie podstawowych procedur, aby wiedza o obsłudze nie pozostawała wyłącznie u jednej osoby.
Po uruchomieniu warto regularnie zbierać uwagi operatorów. To oni na co dzień zauważają, które czynności są niewygodne, gdzie powstają niepotrzebne przerwy i które funkcje rzeczywiście pomagają. Uwagi należy oceniać w uporządkowany sposób, oddzielając problemy wymagające szkolenia od kwestii technicznych lub organizacyjnych.
8. Policz całkowity koszt i możliwe korzyści
Przy ocenie inwestycji należy uwzględnić nie tylko cenę zakupu urządzenia. Znaczenie mogą mieć koszty instalacji, przygotowania stanowiska, oprogramowania, szkoleń, serwisu, części eksploatacyjnych i ewentualnego przestoju podczas uruchomienia. Trzeba też sprawdzić, czy obecna infrastruktura i organizacja pracy pozwolą wykorzystać możliwości nowego rozwiązania.
Po stronie korzyści warto policzyć oszczędność materiału, skrócenie czasu realizacji, ograniczenie liczby błędów i poprawek oraz możliwość obsługi większej liczby zleceń. Kalkulację najlepiej oprzeć na rzeczywistych danych firmy i kilku scenariuszach wykorzystania. Pozwoli to uniknąć założeń, że urządzenie będzie pracowało z maksymalną wydajnością przez cały czas.
Nie wszystkie korzyści da się od razu wyrazić w pieniądzach. Lepsza powtarzalność, łatwiejsze planowanie, mniejsza zależność od ręcznych czynności czy możliwość szybszego reagowania na pilne zamówienia również mogą mieć znaczenie. Warto je jednak opisać osobno, aby nie mieszać mierzalnych oszczędności z oczekiwaniami, których nie da się łatwo zweryfikować.
Przydatne jest przygotowanie kilku wariantów kalkulacji: ostrożnego, realistycznego i optymistycznego. Należy uwzględnić, że na początku wykorzystanie nowej maszyny może być niższe ze względu na szkolenie i dostosowanie procesu. Taki sposób liczenia daje pełniejszy obraz ryzyka i pomaga ocenić, czy inwestycja ma sens przy aktualnej skali produkcji.
9. Wdrażaj zmiany etapami
Nie każda krojownia musi od razu automatyzować wszystkie operacje. Rozsądne może być rozpoczęcie od uporządkowania dokumentacji, poprawy układów, standaryzacji pracy lub modernizacji jednego z kluczowych etapów. Następnie można ocenić wyniki i zdecydować o kolejnych inwestycjach. Stopniowe podejście ułatwia też rozpoznanie, które zmiany przynoszą największy efekt.
Przy większym projekcie warto wyznaczyć osobę odpowiedzialną za wdrożenie, harmonogram, kryteria odbioru i sposób pomiaru efektów. Dobrze jest również zaplanować okres testowy oraz procedurę zgłaszania problemów. Etapowe podejście ogranicza ryzyko i pozwala dopasowywać kolejne decyzje do faktycznych wyników, zamiast opierać je wyłącznie na prognozach.
Na początku można uruchomić rozwiązanie na wybranej grupie zleceń, a dopiero po sprawdzeniu wyników rozszerzyć jego wykorzystanie. W tym okresie warto porównywać czas pracy, jakość elementów, zużycie materiału i liczbę problemów. Jeśli pojawiają się rozbieżności, lepiej skorygować proces przed przejściem do pełnej skali.
Po zakończeniu wdrożenia należy wrócić do celów ustalonych na początku. Jeżeli oczekiwane wyniki nie zostały osiągnięte, warto sprawdzić przyczyny: niewłaściwą konfigurację, niekompletne szkolenie, problemy z dokumentacją lub zbyt małe obciążenie urządzenia. Wnioski z pierwszego etapu mogą stać się podstawą kolejnych usprawnień.
10. Jak rozpoznać, od czego zacząć w konkretnej krojowni?
Jeżeli najwięcej czasu zajmuje przygotowanie dokumentacji, pierwszym krokiem może być uporządkowanie plików, zasad ich zatwierdzania i przekazywania na produkcję. W takiej sytuacji zakup szybszej maszyny nie musi przynieść oczekiwanego efektu, ponieważ urządzenie nadal będzie czekało na gotowe dane.
Jeśli głównym kosztem jest zużycie materiału, warto przyjrzeć się optymalizacji układów, jakości danych wejściowych i sposobowi planowania zleceń. Przy powtarzalnych produktach pomocne może być korzystanie ze sprawdzonych układów, o ile nadal spełniają wymagania konkretnego zamówienia i materiału.
Gdy krojenie stanowi wyraźne wąskie gardło, a pozostałe etapy są w stanie przyjąć większą liczbę elementów, uzasadniona może być analiza automatycznych urządzeń tnących. Wtedy należy porównać dostępne konfiguracje, uwzględniając realne materiały, wielkość produkcji, czas przygotowania i obsługę serwisową.
Jeśli problemem jest częste gubienie lub mieszanie elementów po wycięciu, priorytetem może być organizacja stanowisk, oznaczanie partii i sposób przekazywania komponentów. Z kolei przy dużej liczbie krótkich serii szczególnie ważna może być szybka zmiana zleceń i sprawne przygotowanie danych. Warto zatem wybierać działania na podstawie konkretnego problemu, a nie uniwersalnej listy zakupów.
Od czego więc zacząć?
Najlepiej od zebrania danych i wskazania wąskiego gardła. Jeśli największym problemem są błędy w dokumentacji, należy uporządkować przygotowanie plików. Jeżeli straty wynikają z nieefektywnych układów, warto zacząć od optymalizacji. Gdy natomiast cięcie ogranicza wydajność całej produkcji, uzasadniona może być analiza automatycznych urządzeń oraz ich integracji z pozostałymi etapami.
Rozwiązania Bullmer i Otaman można uwzględnić na etapie porównywania dostępnych technologii, o ile odpowiadają wymaganiom konkretnej krojowni. Nie powinny jednak zastępować analizy procesu: właściwy wybór wynika z materiałów, wielkości produkcji, oczekiwanej jakości, serwisu i całkowitego kosztu użytkowania. Dobrze zaplanowana automatyzacja nie musi zaczynać się od największej inwestycji — powinna zaczynać się od problemu, który rzeczywiście warto rozwiązać.
Najważniejsza jest kolejność działań: najpierw diagnoza i cele, później usprawnienia organizacyjne oraz dobór technologii, a na końcu pomiar rezultatów i dalsza optymalizacja. Takie podejście pozwala rozwijać krojownię w sposób kontrolowany i stopniowo budować proces, który jest wydajny, przewidywalny i dopasowany do potrzeb produkcji.
Konsultacja i wdrożenie
Nie wiesz, od czego zacząć automatyzację swojej krojowni? Skontaktuj się z nami – pomożemy dobrać odpowiednie rozwiązania, zadbamy o dobór technologii i przeprowadzimy Cię przez cały proces, od pierwszej konsultacji po wdrożenie. Dzięki naszemu wsparciu możesz skupić się na produkcji, a my pomożemy Ci znaleźć rozwiązanie dopasowane do potrzeb Twojej firmy.